Przewodnik po odlewaniu zaworów: materiały, procesy odlewania, wady i wybór
Odlewanie zaworów to ważny proces produkcyjny służący do produkcji korpusów zaworów, pokryw, pokryw i innych elementów znajdujących się pod ciśnieniem. W porównaniu z obróbką korpusu zaworu w całości z materiału pełnego, odlewanie umożliwia producentom wytwarzanie skomplikowanych kanałów przepływowych i dużych konstrukcji zaworów przy bardziej efektywnym wykorzystaniu materiału.
Jednakże nie każda metoda odlewania lub materiał jest odpowiedni dla każdego zastosowania zaworu. Temperatura robocza, ciśnienie, charakterystyka płynu, rozmiar zaworu, wymagania materiałowe i wielkość produkcji wpływają na proces odlewania i końcowy projekt elementu. W tym przewodniku opisano główne typyOdlew zaworu, powszechnie stosowane materiały, procesy produkcyjne, wady odlewów i kluczowe kwestie, które należy wziąć pod uwagę przy pozyskiwaniu odlewanych komponentów zaworów.
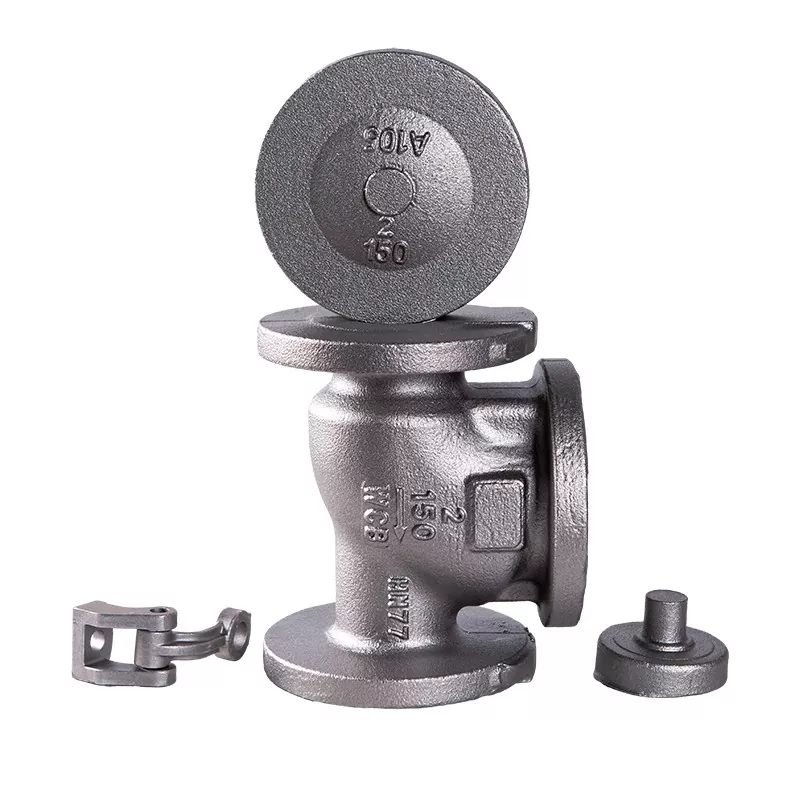
Dlaczego do produkcji zaworów wykorzystuje się odlewanie?
Korpus zaworu często zawiera wewnętrzne kanały przepływowe, wnęki, gniazda i struktury łączące. Odlewanie może uformować znaczną część tej geometrii przed obróbką, zmniejszając ilość materiału, który należy usunąć podczas późniejszej obróbki.
Główne zalety to:
- Nadaje się do skomplikowanych geometrii korpusu zaworu
- Może produkować duże i ciężkie komponenty
- Umożliwia stosowanie różnych stopów metali
- Zmniejsza wymagania dotyczące obróbki w przypadku niektórych projektów
- Nadaje się zarówno do pojedynczych komponentów, jak i większych serii produkcyjnych
Typowe procesy odlewania zaworów
Różne procesy odlewania zapewniają różne poziomy dokładności wymiarowej, wykończenia powierzchni, wydajności produkcji i kosztów.
Odlewanie piasku
Odlewanie piaskowe jest szeroko stosowane do korpusów zaworów i innych stosunkowo dużych elementów metalowych. Wokół wzoru formowana jest forma piaskowa, a do wnęki formy wlewa się stopiony metal.
Jest to szczególnie przydatne, gdy elementy zaworów są duże, mają złożone kanały wewnętrzne lub wymagają elastycznych ilości produkcyjnych.
Casting inwestycyjny
W odlewaniu traconym wykorzystuje się jednorazowy wzór wosku do utworzenia szczegółowej wnęki formy. Może wytwarzać komponenty o stosunkowo skomplikowanych kształtach i dobrej dokładności wymiarowej.
Proces ten jest powszechnie rozważany, gdy elementy zaworu mają mniejsze wymiary, szczegółową geometrię lub bardziej rygorystyczne wymagania wymiarowe.
Odlewanie ciśnieniowe
Odlewanie ciśnieniowe wtłacza pod ciśnieniem stopiony metal do metalowej formy wielokrotnego użytku. Może zapewnić wysoką wydajność produkcji i spójne wymiary odpowiednich materiałów i elementów zaworów.
Jednakże odlewanie ciśnieniowe nie nadaje się do każdego zastosowania zaworów, szczególnie tam, gdzie materiał, wymagania dotyczące ciśnienia, rozmiar elementu lub warunki pracy wymagają innej metody odlewania.
Odlewanie odśrodkowe
Odlewanie odśrodkowe wykorzystuje rotację do rozprowadzania stopionego metalu po ściance formy. Jest to kojarzone głównie z elementami cylindrycznymi lub pierścieniowymi i może być przydatne w przypadku określonych części zaworów i powiązanych komponentów przemysłowych.
Typowe materiały używane do odlewania zaworów
Materiał odlewniczy należy wybrać w zależności od środowiska pracy zaworu, a nie tylko jego ceny zakupu.
| Tworzywo | Typowa charakterystyka | Wspólne rozważania |
|---|---|---|
| Stal węglowa | Dobra wytrzymałość i ogólna wydajność przemysłowa | Odpowiedni stop i gatunek należy wybrać w zależności od ciśnienia, temperatury i warunków cieczy |
| Stal nierdzewna | Dobra odporność na korozję | Często wybierane do środowisk korozyjnych lub wymagających środowisk płynnych |
| Stal stopowa | Lepsze właściwości mechaniczne i związane z temperaturą, w zależności od składu stopu | Stosowane tam, gdzie standardowa stal węglowa może nie spełniać wymagań serwisowych |
| Żeliwo sferoidalne | Dobra wytrzymałość i lejność | Powszechnie stosowane w zastosowaniach przemysłowych i związanych z zaworami wodnymi |
| Lane żelazo | Dobra lejność i efektywność kosztowa | Zastosowanie należy ocenić pod kątem wymagań dotyczących ciśnienia, temperatury i korozji |
Jak działa proces odlewania zaworów?
1. Projekt zaworu i przygotowanie wzoru
Proces produkcyjny rozpoczyna się od zaprojektowania elementu zaworu. Wzór odlewu musi uwzględniać wymagany kształt, wymiary, naddatek na obróbkę, skurcz i kanały wewnętrzne.
2. Tworzenie form
Formę przygotowujemy według wybranej metody odlewania. Forma musi dokładnie odwzorowywać geometrię zaworu, jednocześnie umożliwiając prawidłowy przepływ stopionego metalu do gniazda.
3. Topienie metalu
Wybrany stop topi się w kontrolowanych warunkach. Aby zachować stałe właściwości materiału, należy monitorować skład chemiczny i temperaturę topnienia.
4. Wylewanie
Do przygotowanej formy wlewa się roztopiony metal. System wlewu i podawania pomaga kontrolować przepływ metalu i kompensować skurcz podczas krzepnięcia.
5. Zestalanie i chłodzenie
Metal stopniowo twardnieje wewnątrz formy. Warunki chłodzenia mogą mieć wpływ na mikrostrukturę odlewu, stabilność wymiarową i możliwość wystąpienia defektów wewnętrznych.
6. Zdejmowanie i czyszczenie odlewu
Po zestaleniu odlew wyjmuje się z formy. Piasek, bramki, piony, wypływka i inne niepożądane materiały są usuwane przed dalszą obróbką.
7. Obróbka cieplna
W zależności od materiału i zastosowania można zastosować obróbkę cieplną w celu uzyskania wymaganych właściwości mechanicznych i stanu materiału.
8. Obróbka skrawaniem
Odlewanie zwykle pozwala uzyskać podstawowy kształt, a nie ostateczny, gotowy element zaworu. Powierzchnie krytyczne, takie jak powierzchnie przyłączeniowe, gniazda zaworów, otwory trzpieni i obszary uszczelnień, są obrabiane do wymaganych wymiarów.
9. Kontrola i testowanie
Gotowy odlew należy poddać przeglądowi zgodnie z obowiązującymi wymaganiami technicznymi. W zależności od zastosowania zaworu kontrola może obejmować kontrolę wymiarową, kontrolę wizualną, weryfikację materiału i badania nieniszczące.
Typowe wady odlewów zaworów
Jakość odlewu ma bezpośredni wpływ na niezawodność gotowego elementu zaworu. Jeśli konstrukcja formy, temperatura metalu, zalewanie, podawanie lub krzepnięcie nie są odpowiednio kontrolowane, może wystąpić kilka defektów.
Porowatość
Porowatość odnosi się do pustych przestrzeni lub wnęk związanych z gazem w odlewie. Nadmierna porowatość może zmniejszyć integralność elementów zaworu znajdujących się pod ciśnieniem.
Skurcz
Skurcz może wystąpić, gdy stopiony metal kurczy się podczas krzepnięcia. Właściwa konstrukcja pionu i systemu podawania jest ważna dla ograniczenia defektów związanych ze skurczem.
Inkluzje
Wtrącenia niemetaliczne lub niepożądane cząstki mogą zostać uwięzione w odlewie. Praktyki czystego topienia oraz odpowiednie procedury formowania i zalewania pomagają zmniejszyć to ryzyko.
Spękanie
Pęknięcia mogą powstawać podczas krzepnięcia lub chłodzenia z powodu naprężeń termicznych, właściwości materiału lub nieodpowiednich warunków odlewania.
Błędy i zimne zamknięcia
Nieprawidłowy przebieg ma miejsce, gdy stopiony metal nie wypełnia całkowicie gniazda formy. Zamknięcie na zimno może wystąpić, gdy oddzielne strumienie metalu spotykają się bez odpowiedniego stopienia. Obie wady mogą mieć wpływ na ostateczną geometrię i integralność odlewu.
Jak wybrać odpowiedni odlew zaworu?
Odlew zaworuwybór należy rozpocząć od warunków pracy, a nie od samej metody odlewania.
Rozważ materiał zaworu
Określ, czy dane zastosowanie wymaga stali węglowej, stali nierdzewnej, stali stopowej, żeliwa sferoidalnego, żeliwa lub innego stopu. Dobór materiału powinien uwzględniać korozję, temperaturę, ciśnienie i zgodność z płynami.
Weź pod uwagę rozmiar i geometrię zaworu
Duże korpusy zaworów i komponenty ze skomplikowanymi kanałami wewnętrznymi mogą wymagać różnych procesów odlewania mniejszych precyzyjnych komponentów.
Weź pod uwagę temperaturę i ciśnienie robocze
Ciśnienie i temperatura wpływają na wymagania materiałowe i produkcyjne elementów zaworów znajdujących się pod ciśnieniem. Odlew powinien być dostosowany do rzeczywistych warunków pracy, a nie dobierany wyłącznie na podstawie nominalnej wielkości zaworu.
Weź pod uwagę wielkość produkcji
W przypadku małych partii lub dużych komponentów odpowiedni może być elastyczny proces odlewania, taki jak odlewanie w piasku. Produkcja na dużą skalę może uzasadniać stosowanie narzędzi i procesów zaprojektowanych z myślą o większej powtarzalności i wydajności produkcji.
Co należy sprawdzić przy zakupie odlewów zaworów?
W przypadku producentów zaworów, firm inżynieryjnych i odbiorców przemysłowych przed złożeniem zamówienia należy potwierdzić kilka szczegółów.
- Klasa materiału i skład chemiczny
- Obowiązująca norma produkcyjna
- Wymiary korpusu zaworu
- Naddatek na obróbkę
- Wymagana obróbka cieplna
- Stan powierzchni
- Tolerancje wymiarowe
- Wymagania dotyczące badań nieniszczących
- Wymagania związane z ciśnieniem
- Wymagania dotyczące kontroli i dokumentacji
Dlaczego obróbka skrawaniem jest ważna po odlaniu zaworu?
Odlewanie zapewnia podstawowy kształt korpusu zaworu, ale wiele krytycznych powierzchni wymaga dodatkowej obróbki. Powierzchnie uszczelniające, powierzchnie kołnierzy, obszary gwintowane, wymiary otworów i inne cechy funkcjonalne muszą spełniać określone wymagania wymiarowe.
Z tego powodu odlewanie i obróbkę zaworów należy traktować jako część tego samego procesu produkcyjnego. Dobra jakość odlewu zapewnia stabilny punkt wyjścia do późniejszej obróbki i kontroli.
Odlewanie zaworów a kute elementy zaworów
| Porównanie | Odlew zaworu | Kucie zaworu |
|---|---|---|
| Złożona geometria | Dobrze nadaje się do skomplikowanych kształtów i przejść wewnętrznych | Bardziej ograniczone w zależności od projektu komponentu |
| Duże komponenty | Pasuje do wielu dużych korpusów zaworów | Może wymagać większej zdolności formowania |
| Wykorzystanie materiału | Może ograniczyć obróbkę materiału pełnego | Zależy od projektu kucia i wymagań dotyczących obróbki |
| Elastyczność produkcji | Dostępnych jest kilka procesów odlewania dla różnych wymagań | Wybór procesu zależy w dużej mierze od geometrii materiału i komponentu |
| Przejścia wewnętrzne | Może tworzyć złożone przejścia za pomocą rdzeni | Może wymagać dodatkowych operacji obróbki lub formowania |
Często zadawane pytania dotyczące odlewania zaworów
Do czego służy odlewanie zaworów?
Odlewanie zaworów jest powszechnie stosowane do produkcji korpusów zaworów, pokryw, pokryw, obudów i innych elementów, w przypadku których przed obróbką można zastosować formowanie złożonych geometrii metalu.
Który materiał jest najlepszy do odlewania zaworów?
Nie ma jednego materiału, który byłby odpowiedni dla każdego zaworu. Można stosować stal węglową, stal nierdzewną, stal stopową, żeliwo sferoidalne i żeliwo, w zależności od ciśnienia, temperatury, korozji, właściwości płynu i obowiązujących norm.
Czy odlewanie piaskowe nadaje się do korpusów zaworów?
Tak. Odlewanie piaskowe ma szerokie zastosowanie w przypadku korpusów zaworów, szczególnie większych komponentów i konstrukcji ze złożonymi kanałami wewnętrznymi. Wybór odpowiedniego procesu nadal zależy od materiału, wymiarów, wymagań jakościowych i wielkości produkcji komponentu.
Czy odlewanie zaworów wymaga obróbki?
W większości przypadków tak. Odlewanie wytwarza podstawową geometrię elementu, natomiast obróbka skrawaniem służy do uzyskania wymaganych wymiarów i powierzchni funkcjonalnych.
Jak można zredukować wady odlewów?
Kontrola defektów rozpoczyna się od odpowiedniego projektu wzoru i formy, odpowiedniego składu metalu i kontroli temperatury, skutecznego bramkowania i podawania, kontrolowanego krzepnięcia i odpowiedniej kontroli po odlaniu.
Wniosek
Odlewanie zaworów zapewnia efektywny sposób wytwarzania korpusów zaworów i innych złożonych elementów metalowych przed obróbką skrawaniem i końcową kontrolą. Odpowiedni proces odlewania zależy od materiału, rozmiaru, geometrii, warunków pracy, wielkości produkcji i wymagań jakościowych zaworu.
Dla nabywców zaopatrujących się w odlewy zaworów ważne jest potwierdzenie gatunku materiału, metody odlewania, wymiarów, wymagań dotyczących obróbki, obróbki cieplnej, standardów kontroli i dokumentacji przed złożeniem zamówienia. Dostawca zdolny do zarządzania odlewaniem, obróbką skrawaniem, inspekcją i kontrolą jakości jako zintegrowanym procesem może również uprościć zaopatrzenie w gotowe komponenty zaworów.